广西瓶装产品全流程视觉检测系统落地|AI视觉助力提升生产质量管控能力
广西某医药生产企业拥有医用酒精塑料瓶生产线,生产过程涵盖吹瓶、灌装、旋盖、喷码和热缩膜包装等工序。为加强瓶体及包装质量管理,企业引入AI视觉检测系统,对瓶口、瓶底、瓶内异物、瓶盖、液位、喷码和热缩膜状态进行在线检测,并通过PLC联动剔除机构处理异常产品。
所属行业: 工业检测
项目亮点: 多工位在线检测、瓶装产品质量检查、OCR喷码校验、PLC联动剔除、检测图像与结果留存
1、瓶体缺陷检查项目多
瓶口、瓶底和瓶体内部可视区域的异常类型不同,单靠人工目视检查,难以兼顾多个位置和细小缺陷。
2、灌装与旋盖质量需要在线把关
瓶盖缺失、歪斜、破损以及液位偏高或偏低,都会影响产品质量,需要在生产过程中及时识别。
3、喷码内容需要核对
生产日期和批次信息可能出现漏喷、模糊、偏移或内容不符,人工逐瓶查看效率有限,也不便于统一记录。
4、套膜状态影响包装质量
热缩膜未套到位、位置异常或出现明显破损、褶皱,会影响产品外观和包装完整性,需要在后续工序中进行检查。
针对生产线吹瓶、灌装、旋盖、喷码和套热缩膜等工序,配置视觉检测系统,对瓶体及包装质量进行在线检查。方案设置多个检测工位,通过工业相机采集图像,视觉软件完成识别和判定,并将结果发送至PLC,控制对应的气缸或机械手剔除异常产品。
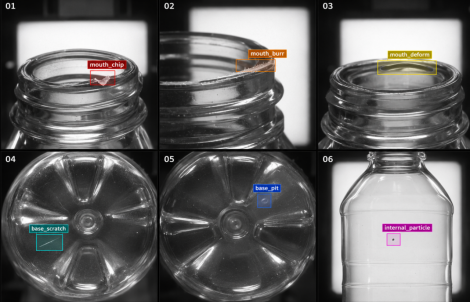
1、瓶口、瓶底与瓶体异物检测
检查瓶口缺口、毛边、变形及不平整,识别瓶底划伤、凹坑、拉丝和局部变形。
对瓶体内部可视区域进行异物检查,发现黑点、杂质等异常时输出检测结果,并可联动气缸剔除。
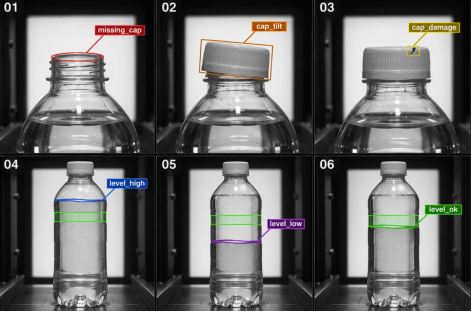
2、瓶盖与液位检测
检查有无瓶盖,以及瓶盖是否歪斜、破损或旋盖不到位。
定位液面并按照产品规格判断液位是否处于设定范围,检测结果可联动机械手或剔除机构处理。
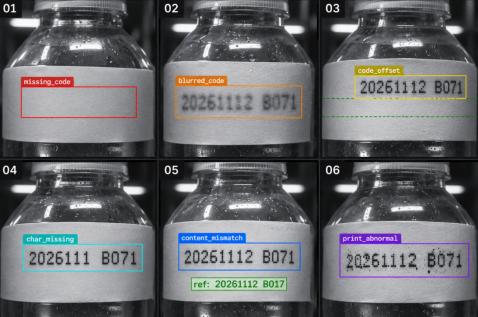
3、喷码识别与校验
检查生产日期、批次号等喷码是否漏喷、模糊、偏移、喷花或重影。
通过OCR识别喷码内容,并与产线设定信息比对,发现内容不符时记录异常并输出NG信号。
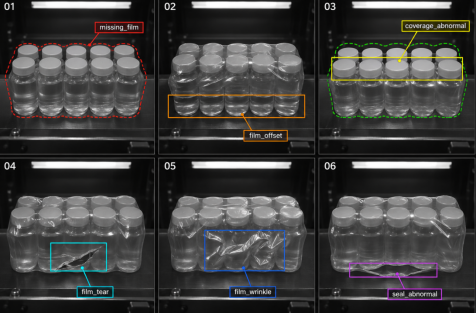
4、热缩膜与套标检测
检查产品是否有热缩膜,以及套膜位置和高度是否符合设定要求。
根据现场成像条件识别明显破损、褶皱或封口线位置异常,发现异常后可联动推杆气缸剔除。
5、检测数据与产线联动
根据光电传感器或编码器信号触发相机采集,按生产节拍完成检测,并将结果发送至PLC。
保存检测结果、NG类型及相关图像,支持按生产批次查询和复核。
1、多个工序纳入在线检测
检测覆盖瓶体成型后、灌装旋盖后及热缩膜工序后等环节,便于在生产过程中发现不同类型的质量异常。
2、检测结果可联动剔除
系统将检测判定发送至PLC,根据工位配置控制气缸或机械手处理NG产品,减少异常产品继续流入后续工序。
3、喷码信息支持自动校验
通过OCR读取喷码内容,并与产线设定信息进行比对,为生产日期和批次信息核对提供自动化手段。
4、检测记录便于查询复核
系统保存产品检测结果、异常类型及相关图像,方便后续按批次查看和复核,为质量追溯提供记录依据。
以上按案例页面的“项目概述—业务挑战—解决方案—项目成效”结构撰写。项目配置和检测内容依据你提供的医用酒精生产线方案整理;方案资料未提供实际运行统计数据,因此项目成效部分未写入具体准确率、产能提升比例等数字。
