


服务热线
020-39125960
人工检测效率受限
瓶体生产和灌装节拍较快,人工逐瓶检查容易疲劳,难以长时间保持稳定的检测效率。
瓶体缺陷不易统一判断
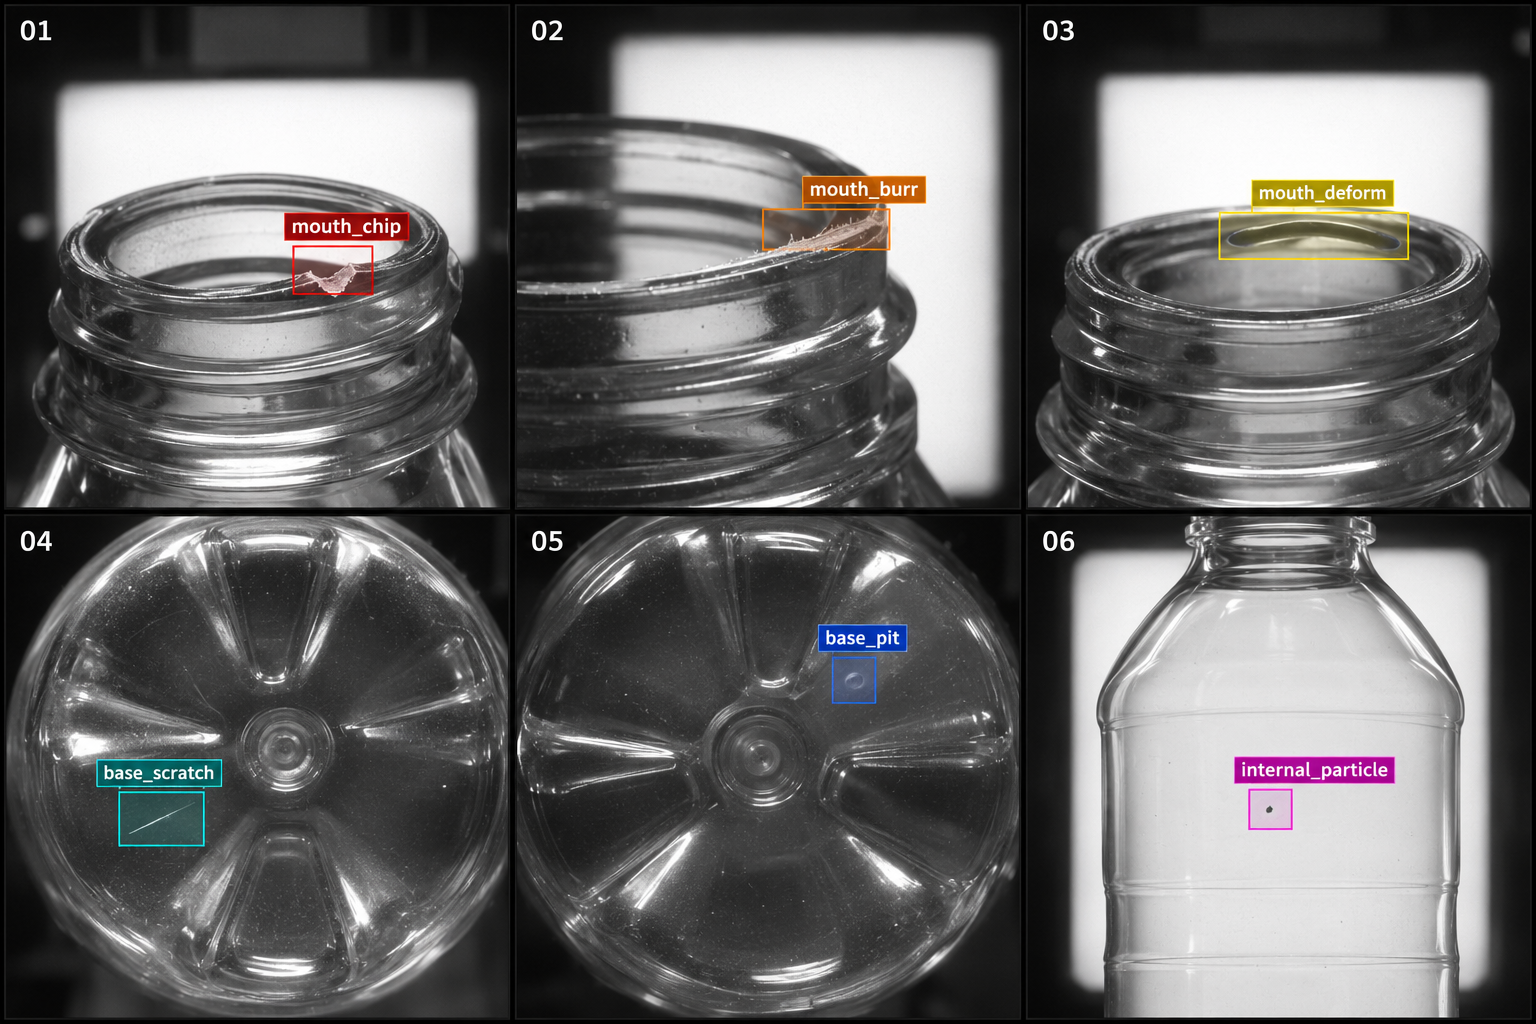
瓶口缺口、瓶身异物、瓶底划伤等问题可能较小或位置不固定,人工检查容易出现漏检,也容易因判断标准不同产生差异。
多道工序需要分别检查
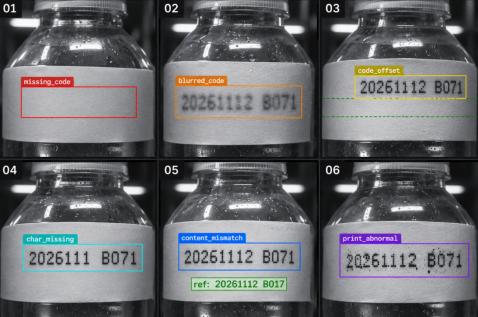
瓶体经过吹瓶、灌装、旋盖、喷码和套膜等工序,缺陷类型各不相同。依靠人工在不同工位检查,难以形成连续、统一的质量控制流程。
异常产品追溯不便
缺陷图片、检测结果和生产批次如果分散记录,出现质量问题后不便快速定位异常工序和产品类型。

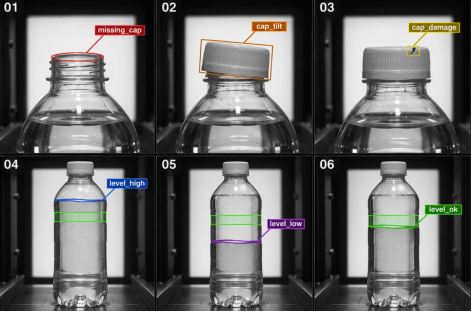
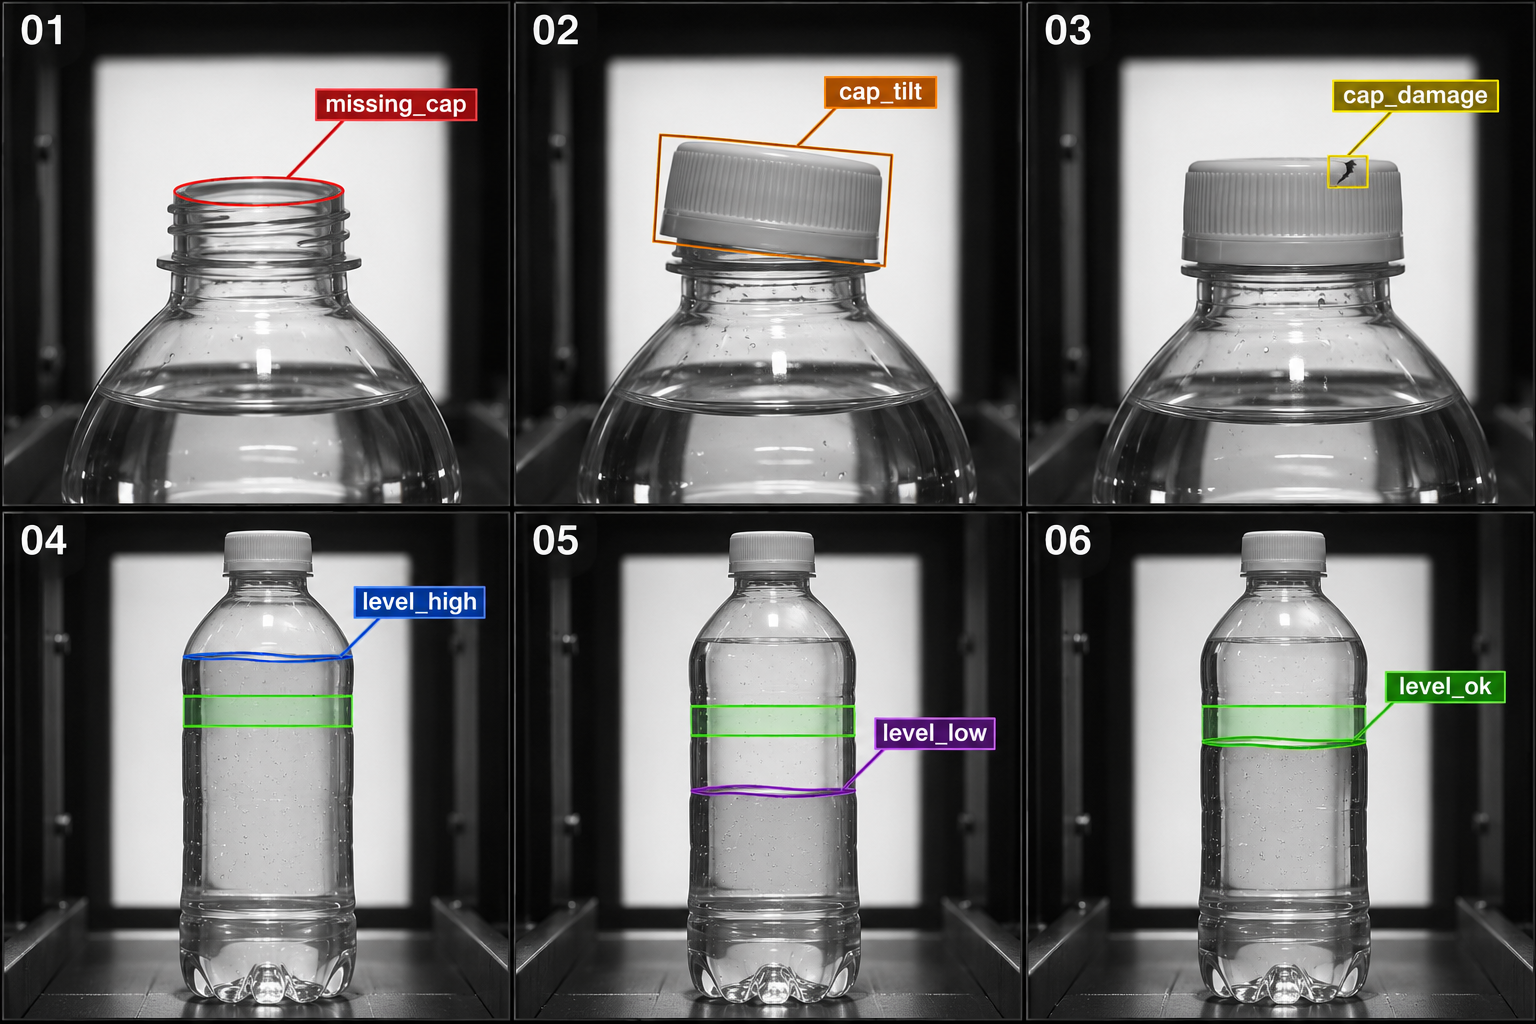
对灌装、旋盖后的产品进行检测,识别缺盖、瓶盖歪斜、破损,以及液位过高或过低等异常。
系统通过侧视图像获取瓶盖轮廓和液面位置,并按照产品规格进行判定;检测结果可发送至PLC,联动机械手或剔除机构处理不合格产品。
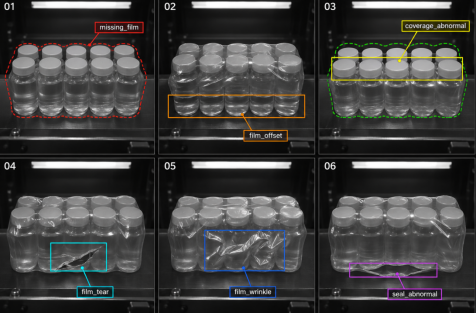
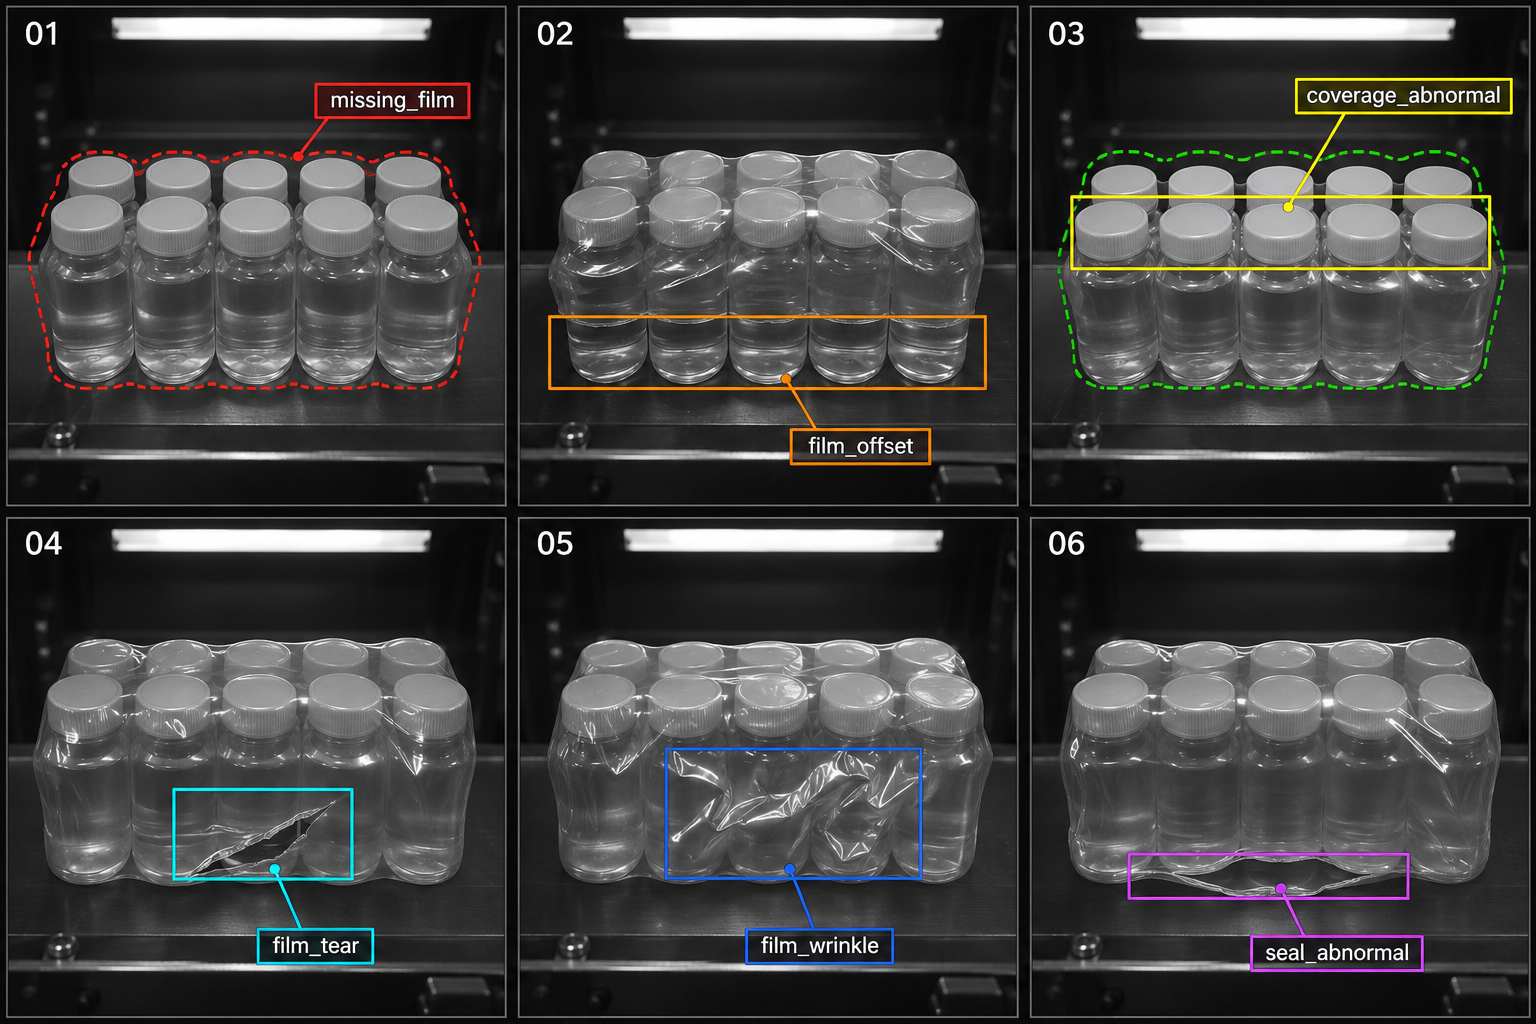
对热缩膜有无、套膜位置和高度进行检测,并根据现场成像条件识别明显破损、褶皱或封口线位置异常。
系统以瓶盖或瓶体特征作为检测基准,判断热缩膜是否套到位;检测异常时可联动推杆气缸剔除产品。

提升在线检测效率
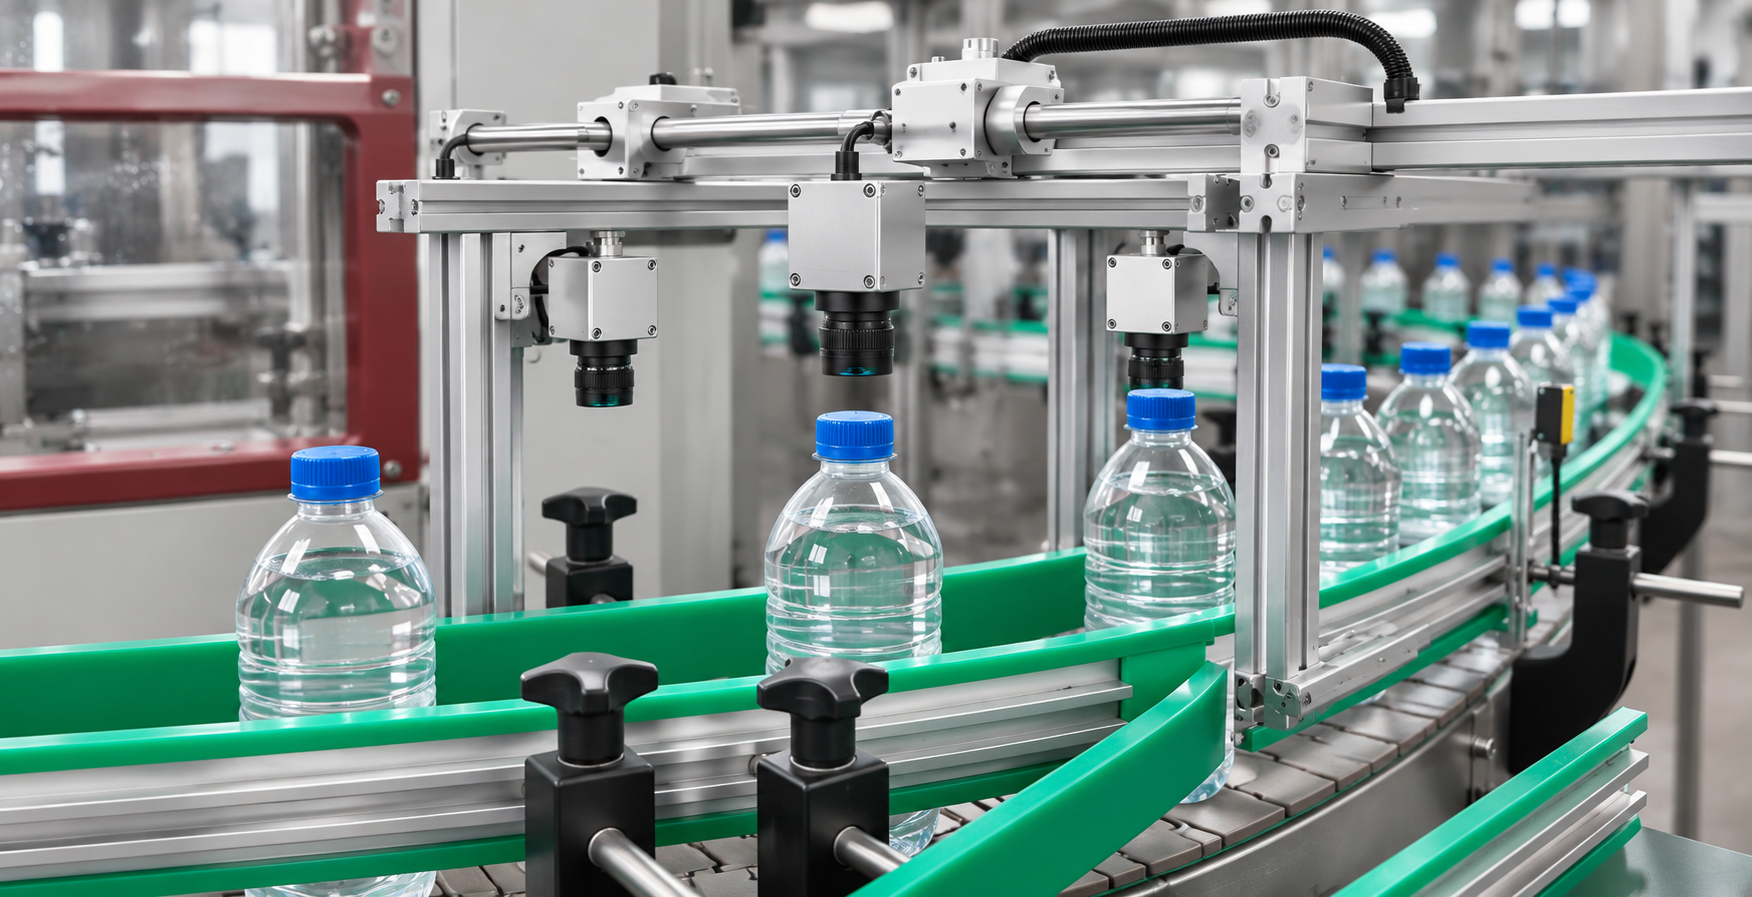
对瓶体进行连续自动检测,减少人工逐瓶检查的重复工作,适应生产线连续运行需求。

统一质量判定标准
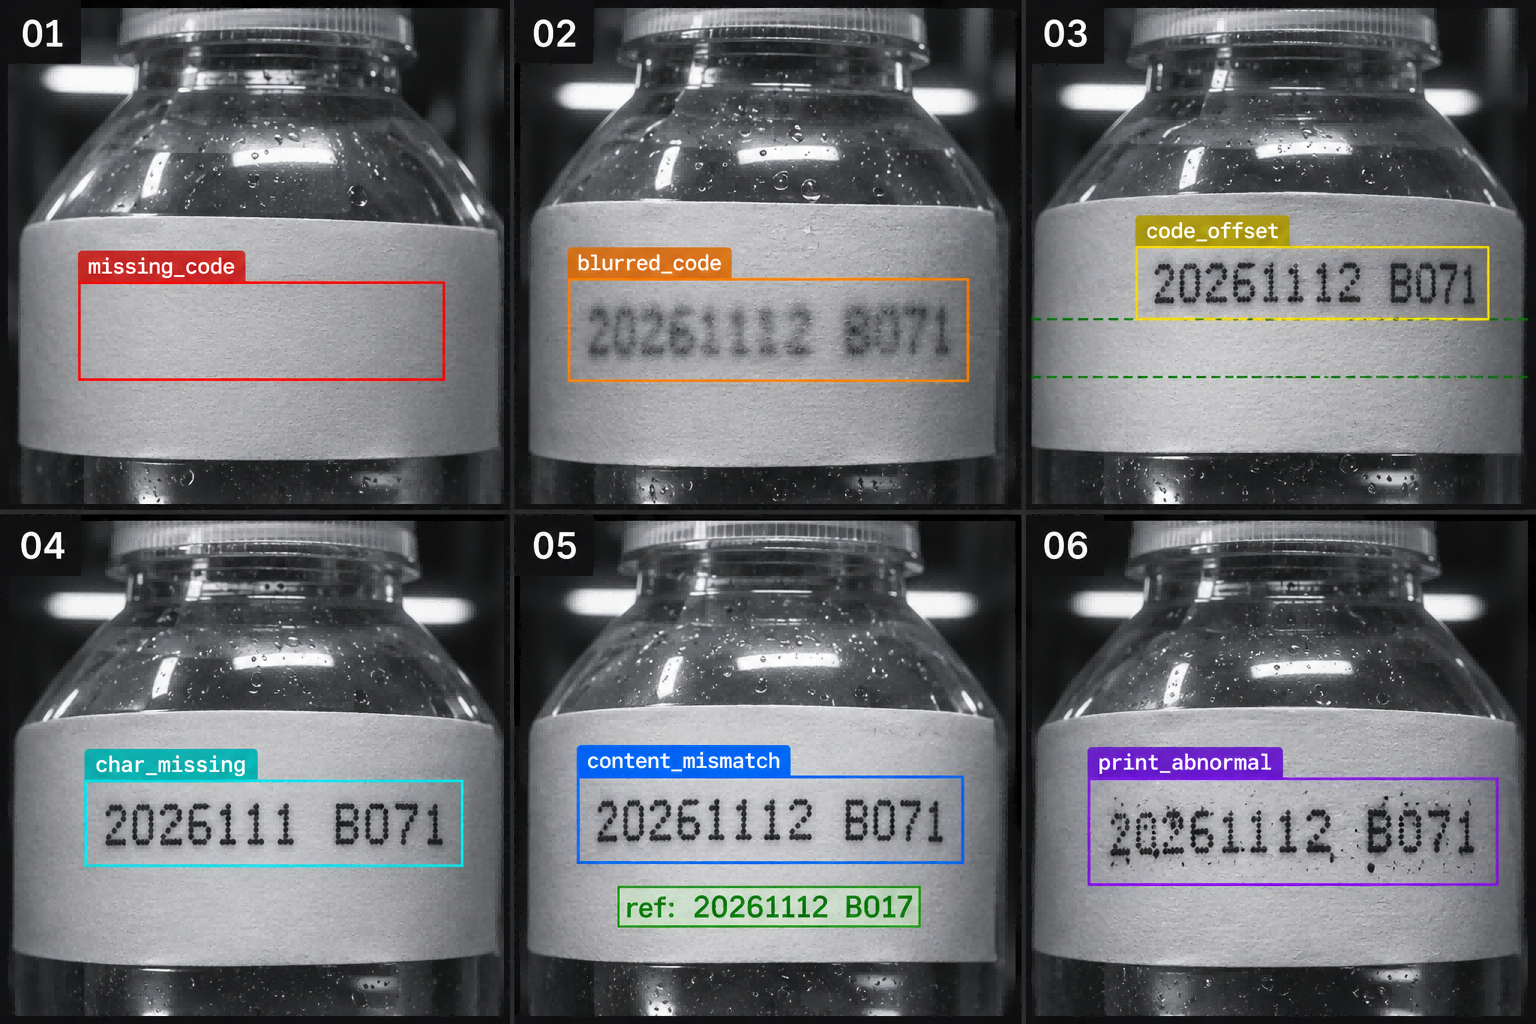
按照设定的检测规则对瓶口、瓶底、瓶盖、液位、喷码和套膜状态进行判定,降低人工经验差异带来的影响。

及时拦截异常产品
检测结果可与PLC及剔除机构联动,在产品进入后续工序前处理异常产品,减少不合格品继续流转。

支持质量追溯
系统可记录检测时间、检测结果、异常类型和对应图像,方便按批次查询产品质量情况,为复核和问题分析提供依据。